在精密镜头装调中,有时会出现另一种情况:点胶前中心偏差、面形或波前都已经合格,胶水固化后重新检测,结果却发生了变化。更麻烦的是,有些变化并不是固化结束后立即停止,温度变化甚至放置时间都可能继续改变镜片状态。
从严格的力学来源来看,胶接镜片最值得关注的主要是两类应力:固化收缩应力和热应力。而固化以后发生的黏弹性松弛,则决定这些应力会不会继续随时间变化。
一、固化收缩应力:胶水在变硬,同时也在收缩
日本 Nikon(尼康)曾进行实际装调的研究。
他们研究的就是一个典型结构:镜片—环氧胶—镜框。
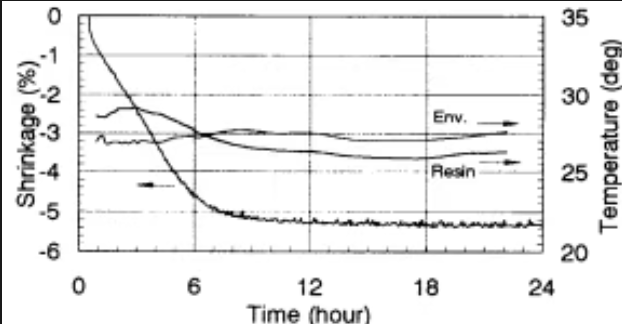
研究人员先测量环氧胶在室温固化过程中的体积收缩。所测试胶种在前约6小时收缩较快,随后逐渐趋缓,最终体积收缩约5.4%。需要强调的是,这只是论文中这一种环氧胶的测试结果,不能把5.4%当成环氧胶的通用参数。
更重要的是,他们同时测量了胶黏剂在不同固化阶段的力学性质,并建立考虑黏弹性的有限元模型,最后再用应变片和干涉仪测量镜片实际变形。
实验确认:环氧胶的固化收缩确实会造成镜片变形,而且最终变形量不仅取决于“缩了多少”,还明显受到胶在固化过程中力学性质变化的影响。
原因并不难理解。
固化早期,胶还比较软,部分收缩可以通过流动或自身变形释放;随着交联进行,胶逐渐形成固体网络、刚度提高,后续收缩又受到镜片和镜框约束,于是越来越多地转化成残余应力。
所以精密装调中只比较“哪一种胶收缩率最低”,是不够的。
真正决定固化后应力的,是收缩过程、模量演化与结构约束共同作用的结果。
胶黏剂收缩率随时间变化
二、热失配应力:不同材料的热膨胀差异会重新加载镜片
第二类问题发生在胶已经固化以后。
镜片、胶层和金属镜框的热膨胀系数通常并不相同。当温度发生变化时,三种材料都想按照自己的热膨胀规律改变尺寸,但胶接关系又把它们约束在一起,于是产生热应力。
韩国标准科学研究院 KRISS 针对空间光学镜片研究了一种弹性胶接结构。
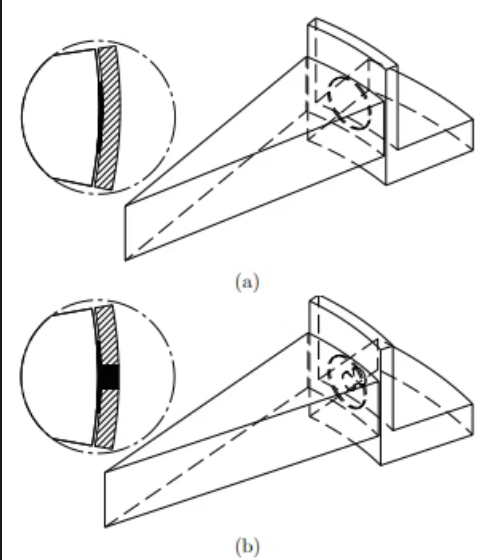
他们比较了两种模型:一种把胶接区简化成理想圆形胶斑;另一种把真实注胶孔中形成的胶柱也纳入模型。
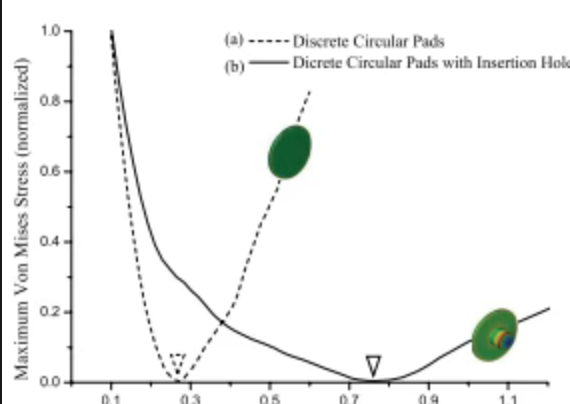
结果差异非常明显:理想模型得到的无热应力胶层厚度约为0.27 mm,而考虑注胶孔后约为0.76 mm;传统解析公式则给出了约0.2~0.5 mm的结果。
这些数字并不是其他镜头可以直接照抄的“推荐胶厚”。它们真正说明的是:
胶层厚度、胶斑形状甚至注胶孔这样的细节,都会改变镜片和镜框之间的力传递。
研究团队还制作了实际样件,在温度加载以后用 Fizeau 干涉仪测量光学变形,用实验结果验证有限元分析。
这意味着胶层不能只作为装配工艺中的一个尺寸来看待,它实际上是光机结构中的一个柔性力学元件。
【“理想胶点”和“带注胶孔胶柱”的真实模型】
【展示两种结构下胶层厚度与界面应力的关系】
三、胶已经固化了,为什么几天以后状态还可能变化?
聚合物和金属弹簧不同。即使外部变形保持不变,胶层内部维持这种变形所需要的应力,也可能随着时间逐渐下降。
《Optical Engineering》发表过一个很直观的红外光学案例。研究人员把直径1 inch的抛光金刚石圆片通过高温热塑性胶粘接到 ZnS(硫化锌)圆片上。
胶接后的热应力使整个结构产生弯曲。但继续观察后发现,结构曲率并没有保持固定,而是在室温下随时间呈指数下降。论文将这种现象归因于胶层的黏弹性应力松弛。
这解释了精密装调中另一个容易忽视的问题:
“胶已经固化”并不一定等于“镜片已经达到最终稳定状态”。
因此,点胶后什么时候进行最终检测,不能简单套用一个通用的“24小时”或“72小时”。更可靠的方法,是针对具体胶种、胶层和镜头建立时间序列测量,确认面形、波前或中心偏差已经进入稳定区间。
四、工程上怎么控制?
知道应力从哪里来之后,更重要的问题是:工程上应该怎么处理?
这里不建议简单总结成“选低收缩胶、胶层做薄一点、固化后多放几天”。这些经验都可能在特定条件下成立,但没有脱离材料和结构的通用参数。
Euclid卫星 NISP(Near Infrared Spectrometer and Photometer,近红外光谱仪和光度计)的镜片胶接资格验证,提供了一套更完整的思路。
NISP使用直径最高约168 mm的高精度镜片。项目不同阶段的预研和资格验证覆盖了约100~150 K的低温条件,因此胶接结构必须同时考虑固化收缩和不同材料之间的热膨胀失配。
研发团队针对不同玻璃—金属组合开展了胶接验证,而不是只验证某一种胶本身。
他们实际做的工作包括:
材料表征:测量玻璃、金属和胶的 CTE,并测试胶接界面的拉伸、剪切等性能;
结构验证:验证胶层厚度、胶斑尺寸、注胶通道、表面处理等参数;
工艺控制:开发专用点胶和镜片定位工装,控制胶层与镜片位置;
环境验证:进行热循环、低温、振动和烘烤等试验;
光学与位置复测:通过干涉仪测量镜片表面变形,通过高精度位移/坐标测量检查镜片位置变化,再与分析结果比较。
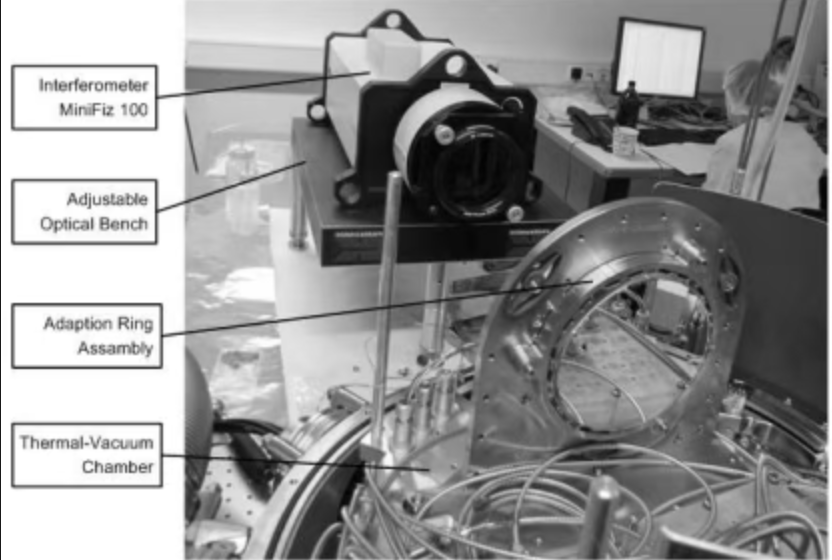
Euclid 预研样件试验中,研究人员直接在300 K到150 K热循环过程中监测镜片位移,并用干涉仪测量由机械载荷、热载荷和温度梯度造成的镜片表面变形。测试得到的 CaF₂ 样件热致透射波前误差约为3.8 nm,处于该项目32 nm要求之内。
这套方法真正值得借鉴的地方,不是某一个胶层尺寸,而是它建立了一个闭环:
材料表征 → 胶接结构设计 → 受控点胶/固化 → 环境试验 → 位置与光学复测 → 与模型相关性验证
对于普通工业镜头,当然不需要完全照搬航天项目的验证等级。但至少可以保留其中最基本的一层:
点胶前测量 → 按受控工艺固化 → 规定时间后复测 → 必要时进行温度循环 → 再次比较中心偏差、面形或波前误差。
因为对精密光学而言,胶水并不是简单地把一片已经调好的镜片“固定住”。
它是在镜片和镜框之间加入了一个会收缩、会随温度变形、还会随时间改变力学状态的结构元件。
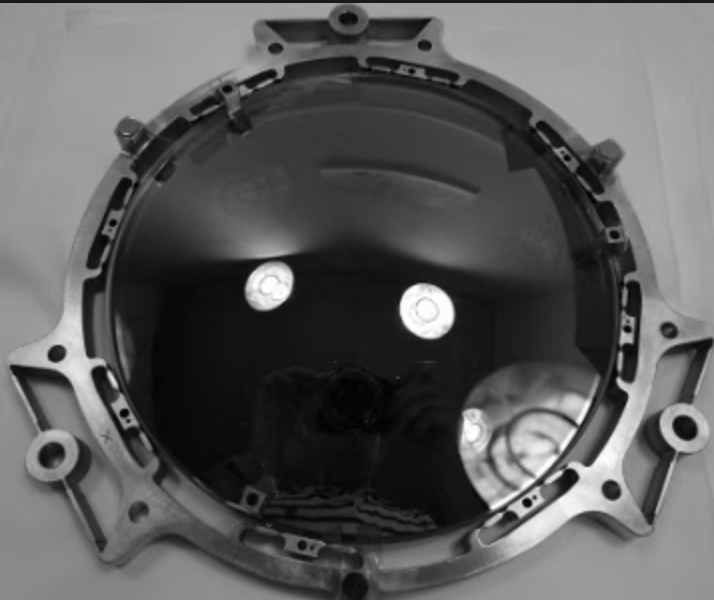
【实际低温镜片组件】
【干涉测量系统】